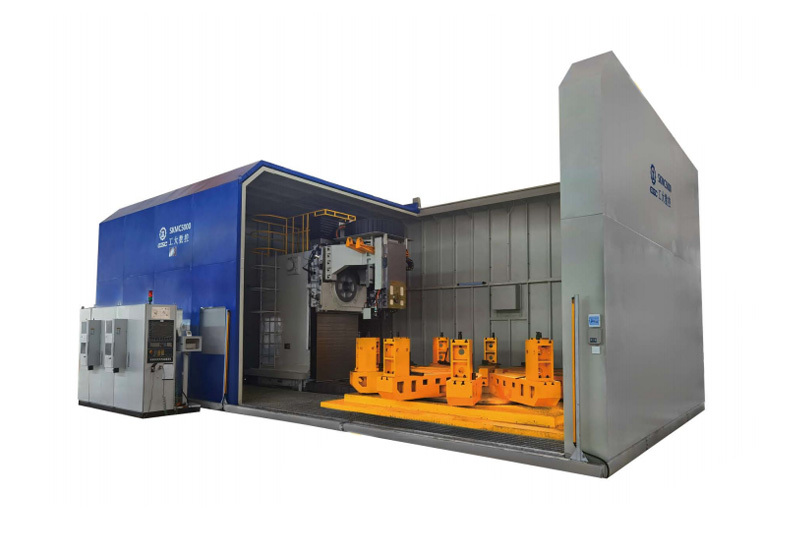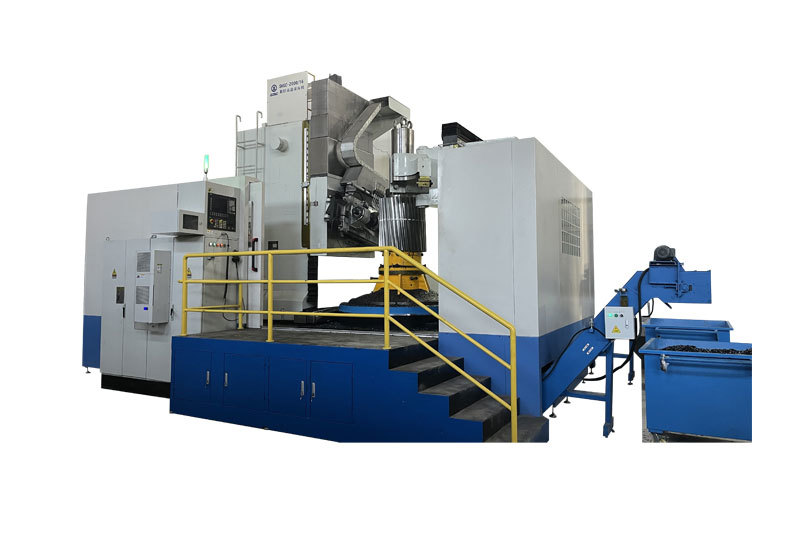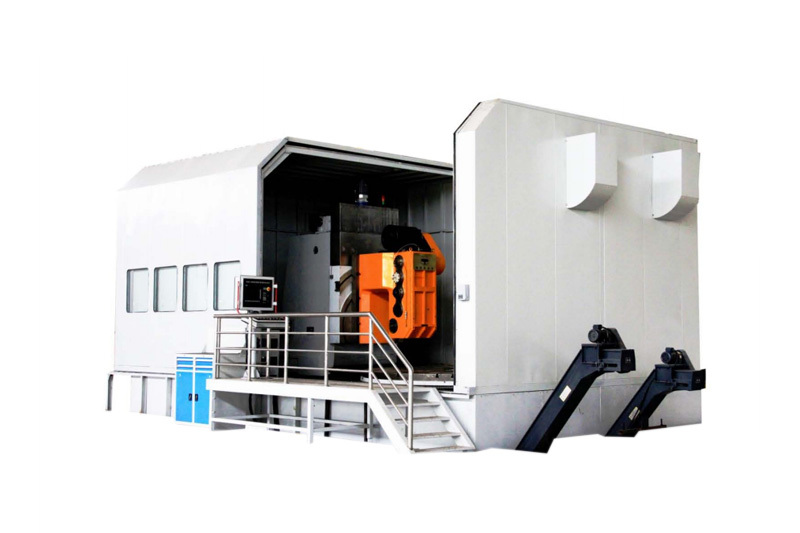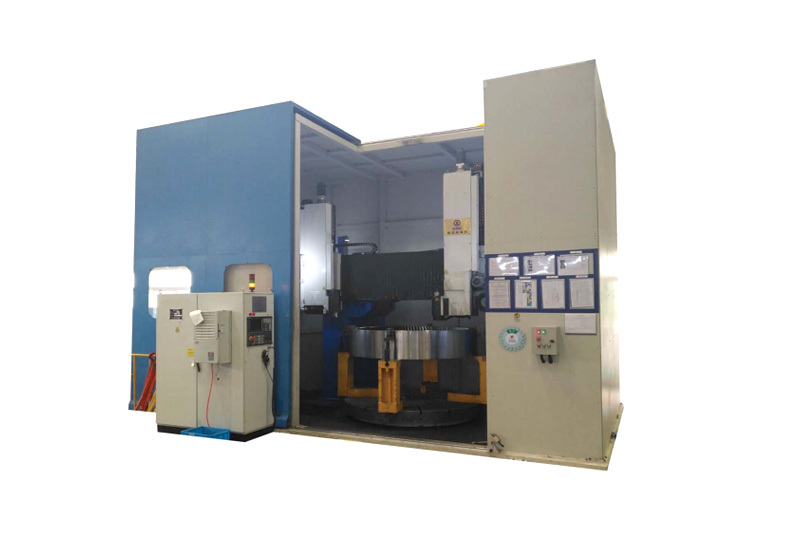

数控高速铣齿机
产品分类:
|
技术性能 |
SKXC-2000/16 |
SKXC-3000/20 |
SKXC-3000/25 |
SKXC-4000/30 |
SKXC-5000/35 |
SKXC-6000/35 |
SKXC-8000/40 |
SKXC-10000/45 |
SKXC-12500/50 |
|||||||
|
加工最大模数(mm) |
20 |
26 |
26 |
26 |
26 |
32 |
32 |
36 |
36 |
40 |
36 |
40 |
36 |
40 |
||
|
最大螺旋角(°) |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
±22.5 |
|||||||
|
加工最小外齿圈齿根圆直径(mm) |
— |
ø550 |
— |
ø1100 |
— |
ø1400 |
— |
— |
— |
ø3000 |
— |
ø4000 |
— |
ø6000 |
— |
ø8000 |
|
加工最大外齿圈外径(mm) |
— |
ø2000 |
— |
ø2500 |
— |
ø3000 |
— |
— |
— |
ø6000 |
— |
ø8000 |
— |
ø10000 |
— |
ø12500 |
|
加工最小内齿圈内径(mm) |
ø550 |
— |
ø1100 |
— |
ø1400 |
— |
ø1900 |
ø2500 |
ø3000 |
— |
ø4000 |
— |
ø6000 |
— |
ø8000 |
— |
|
加工最大内齿圈外径(mm) |
ø2000 |
— |
ø2500 |
— |
ø3000 |
— |
ø4000 |
ø5000 |
ø6000 |
— |
ø8000 |
— |
ø10000 |
— |
ø12500 |
— |
|
刀盘中心悬深(mm)A |
600 |
— |
600 |
— |
600 |
— |
600/800 |
600/800 |
600 |
— |
600 |
— |
600 |
— |
600 |
— |
|
主轴径跳(mm) |
0.01 |
0.01 |
0.01 |
0.01 |
0.01 |
0.01 |
0.01 |
0.01 |
0.01 |
|||||||
|
回转工作台直径(mm) |
ø1600 |
ø2000 |
ø2500 |
ø3000 |
ø3500 |
ø3500 |
ø4000 |
ø4500 |
ø5000 |
|||||||
|
工作台允许最大承重(kg) |
12000 |
20000 |
25000 |
30000 |
50000 |
50000 |
100000 |
150000 |
200000 |
|||||||
注: 刀盘中心悬深(mm)A和刀盘中心与后壁距离(mm)B,可根据要求定制。
上述技术参数仅供交流使用,最终机床技术参数以技术协议为准。
工件加工直径与刀盘直径、工件模数、螺旋角等参数相关。
SKXC-2000/16可选配后立柱。
工艺配套
粗铣
较大的切削深度、合适的金属切除率,适合齿轮的粗加工需求。
半精铣
在精铣配置的机床上采用半精铣刀盘,可以满足磨前高效加工,优化加工效率和综合成本。
精铣
在精铣配置的机床上采用精铣刀盘加工,可达到GB8级精度。
工艺组合
粗铣—精铣
在同一台设备上的换刀处理即可完成工件的整个加工过程,也可直接采用精铣刀盘加工成形。
铣齿—磨齿
对高精度、高硬度的工件,采用半精铣刀盘,铣齿留较小的法向余量,进行磨齿成形。
-
床身
矩形导轨结构,良好的刚性和吸振性。
立柱
双层腹板式结构。底部配有锁紧装置,保证切削刚度。选配后立柱机构,实现齿轴类零件的加工。
数控系统
人机界面的二次开发,使机床操作更加便捷。
半防护和全防护
可选半防护或全防护结构。
主轴箱自动旋转机构
满足斜齿加工
主轴箱
双边传动,传递大切削功率并采用主动液压消隙结构,降低铣齿刀削噪声,提高齿面光洁度。
单/双蜗轮转台
采用重载、高精度转台。锁紧装置增加转台圆周方向的切削刚性,抑制转台的径向和周向振动。
材料:42CrMo硬度:HB280-HB320模数:16mm齿数:177
齿宽:135mm螺旋角:0°切削实例
加工方式
Gear milling processing
第一刀
第二刀
切削深度
33mm
36mm
进给速度
350mm/min
380mm/min
加工时间
3.2h
3.0h
冷却方式
6.2h
风冷
铣齿优势
适用范围
内/外直/斜齿轮、 软齿面和硬齿面齿轮的高效高精加工
高效
满足硬度HB350材料的强力切削低成本干式风冷;寿命不断提升的可换位刀片
可靠性
采用多种先进检测手段和交叉传感技术
用户定制加工路径规划
可实现指定齿向线 鼓形、K形、倾斜、其他给定曲线、对称/不对称齿向修形
-
技术性能
SKXC-2000/16
SKXC-3000/20
SKXC-3000/25
SKXC-3000K/25SKXC-4000/30
SKXC-4000K/30SKXC-5000/35
SKXC-5000K/35SKXC-6000/35
SKXC-8000/40
SKXC-10000/45
SKXC-12500/50
加工最大模数(mm)
20
26
26
26
26
32
32
36
36
40
36
40
36
40
最大螺旋角(°)
±22.5
±22.5
±22.5
±22.5
±22.5
±22.5
±22.5
±22.5
±22.5
加工最小外齿圈齿根圆直径(mm)
—
ø550
—
ø1100
—
ø1400
—
—
—
ø3000
—
ø4000
—
ø6000
—
ø8000
加工最大外齿圈外径(mm)
—
ø2000
—
ø2500
—
ø3000
—
—
—
ø6000
—
ø8000
—
ø10000
—
ø12500
加工最小内齿圈内径(mm)
ø550
—
ø1100
—
ø1400
—
ø1900
ø2500
ø3000
—
ø4000
—
ø6000
—
ø8000
—
加工最大内齿圈外径(mm)
ø2000
—
ø2500
—
ø3000
—
ø4000
ø5000
ø6000
—
ø8000
—
ø10000
—
ø12500
—
刀盘中心悬深(mm)A
600
—
600
—
600
—
600/800
600/800
600
—
600
—
600
—
600
—
主轴径跳(mm)
0.01
0.01
0.01
0.01
0.01
0.01
0.01
0.01
0.01
回转工作台直径(mm)
ø1600
ø2000
ø2500
ø3000
ø3500
ø3500
ø4000
ø4500
ø5000
工作台允许最大承重(kg)
12000
20000
25000
30000
50000
50000
100000
150000
200000
注: 刀盘中心悬深(mm)A和刀盘中心与后壁距离(mm)B,可根据要求定制。
上述技术参数仅供交流使用,最终机床技术参数以技术协议为准。
工件加工直径与刀盘直径、工件模数、螺旋角等参数相关。
SKXC-2000/16可选配后立柱。
-
-
工艺配套
粗铣
较大的切削深度、合适的金属切除率,适合齿轮的粗加工需求。
半精铣
在精铣配置的机床上采用半精铣刀盘,可以满足磨前高效加工,优化加工效率和综合成本。
精铣
在精铣配置的机床上采用精铣刀盘加工,可达到GB8级精度。
工艺组合
粗铣—精铣
在同一台设备上的换刀处理即可完成工件的整个加工过程,也可直接采用精铣刀盘加工成形。
铣齿—磨齿
对高精度、高硬度的工件,采用半精铣刀盘,铣齿留较小的法向余量,进行磨齿成形。
关键词:
数控高速铣齿机